目录
1 范围
本说明适用于三斗机械承制的 4130 钢管弯管件,包括平面弯管和空间弯管。
2 术语和定义
下列术语适用于本说明。
| 术语 | 定义 |
|---|---|
| 中心线 | 钢管截面中心的连线,长度尺寸按中心线标注 |
| 交点 | 相邻两段直管中心线的交点 |
| 弯管半径 | 弯曲段中心线半径(CLR),按实际加工值 |
| 弯曲角度 | 弯管外角 |
| 最小直段 | 相邻两弯之间直段的最小长度 |
| 旋转角度 | 空间弯管相邻两弯曲平面的夹角 |
3 设计要求
3.1 弯管半径
3.1.1 同一根钢管上的所有弯曲段应采用同一弯管半径。
3.1.2 设计应采用表 1 中的弯管半径。
3.1.3 弯管半径为固定值。图纸不应将弯管半径标注为范围值。
3.2 尺寸标注
3.2.1 所有长度尺寸应按钢管中心线标注。
3.2.2 图纸应标注相邻两个交点之间的长度。
3.2.3 图纸应标注弯曲角度。弯曲角度为弯管外角。
3.2.4 弯曲角度应至少保留一位小数。
3.3 最小直段
相邻两个弯曲段之间的直段长度不应小于表 1 规定的最小直段。
3.4 空间弯管
满足 3.1 至 3.3 要求的空间弯管可以加工。空间弯管除 3.2 规定的尺寸外,还应标注各弯曲段的旋转角度。
3.5 三维数据
除二维尺寸图外,如有三维图,应一并提供。
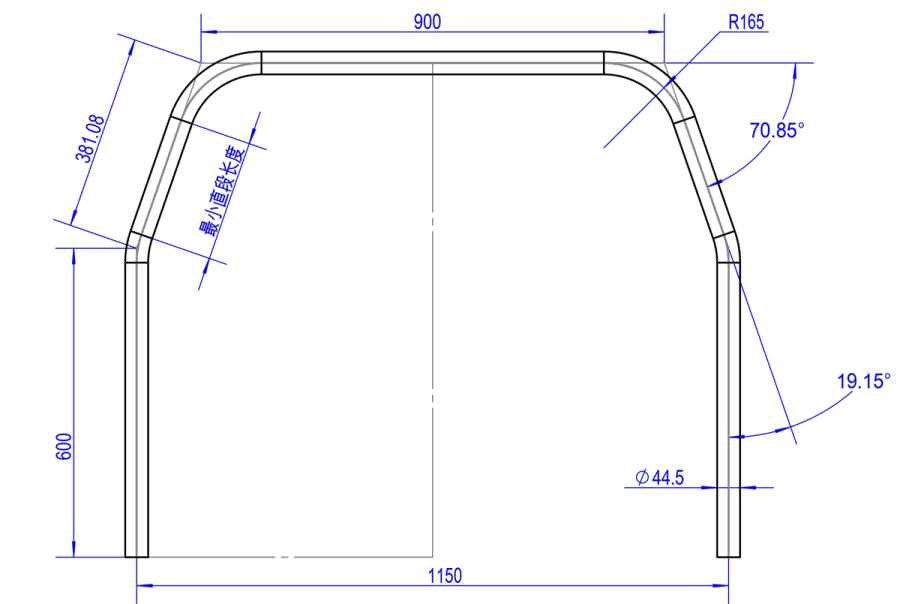
图 1 弯管尺寸标注示例
4 弯曲参数
表 1 4130 钢管弯曲参数(单位:mm)
| 钢管外径 | 弯管半径 | 最小直段 |
|---|---|---|
| 15.90 | 62 | 70 |
| 19.05 | 62 | 70 |
| 22.30 | 62 | 70 |
| 25.40 | 79 | 80 |
| 30.00 | 105 | 105 |
| 31.75 | 105 | 105 |
| 35.00 | 105 | 105 |
| 38.10 | 132 | 135 |
| 40.00 | 132 | 135 |
| 44.45 | 160 | 150 |
| 50.00 | 160 | 150 |
5 交货周期
5.1 钢管有现货时,大部分弯管件可保证在一周内发货。
5.2 批量件和特殊规格弯管件的加工周期,根据图纸另行确认。
现货规格见:三斗机械现货4130钢管规格
6 检验
6.1 检验方法
6.1.1 弯曲角度用数显角度尺测量。
6.1.2 间距等长度尺寸用卷尺和辅助工具测量。
6.1.3 尺寸要求较高的弯管件,可扫描弯管件的三维点云,在专用软件中与原始数模比对,检验整体尺寸。
6.2 允许偏差
表 2 弯管件允许偏差
| 检验项目 | 允许偏差 |
|---|---|
| 相邻弯曲段间距 | ±3 mm |
| U 形跨度间距 | ±1 % |
| 弯曲角度 | ±0.3° |
7 交付资料
7.1 由于钢管加工的特殊性,委托方宜提供三维图纸文件。
7.2 可接受下列资料。文件应为非加密的常见格式。
a) 通用交换格式文件,如 igs、stp、x_t;
b) 常用三维软件的任意版本图纸。装配体文件应打包全部零件;
c) 常用点云及三角面片文件,如 asc、stl、obj;
d) 实体样件。
8 注
8.1 在防滚架等结构中,钢管可能在弯曲段位置相交,坡口应按弯管半径计算。因此,设计时应直接采用表 1 中的弯管半径。
8.2 国际汽联(FIA)比赛规则对防滚架主要钢管的弯管加工规定了两项要求:
a) 弯管应采用冷加工;
b) 弯管半径应不小于所弯钢管直径的 3 倍。
原文:The tubing must be bent by a cold working process and the centreline bend radius must be at least 3 times the tube diameter.